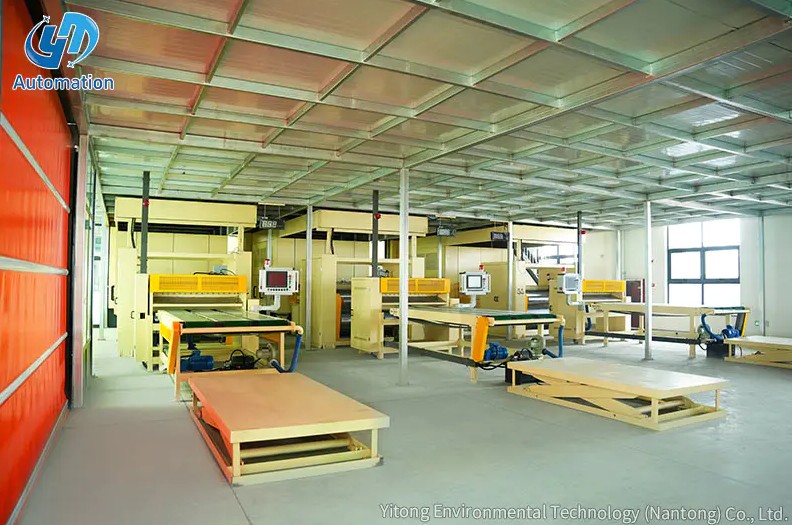
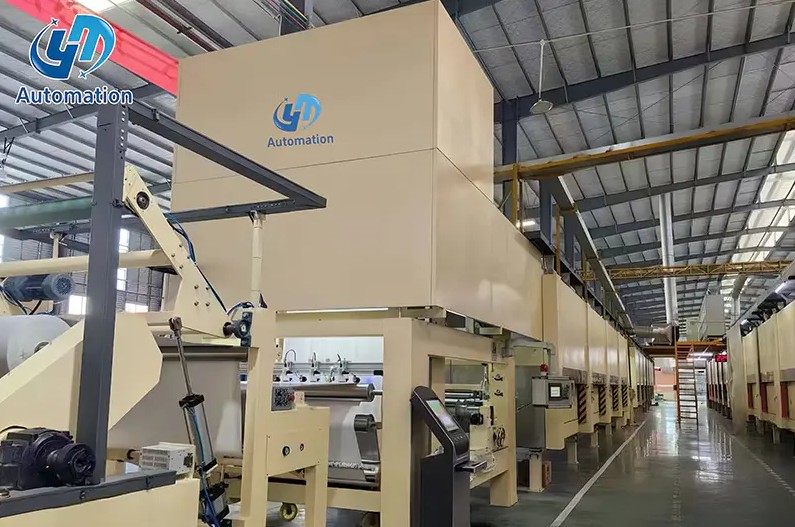
Se for deg en høyhastighets impregneringslinje som går kontinuerlig i to skift. Avrullingssnellen tømmes, papiret er mettet og bestrøket, og tørkeovner gjør jobben sin. Deretter når det ferdige arket slutten av linjen, hvor en stabel må dannes raskt, jevnt og uten kantskader. Dette er øyeblikket da et automatisert stablesystem bestemmer om hele linjen kan holde sin lovede produksjon.
Konklusjonen er enkel: automatisering bør evalueres når linjehastigheten overstiger det komfortable tempoet for manuell håndtering, fordi stabelfeiljustering og gjentatte løft er vanlige kilder til senere produksjonstap. Avsnittene nedenfor dekker arbeidssekvensen, komponentvalg, ytelsesindikatorer og integrasjonshensyn. Hver seksjon bruker typiske produksjonsdata for å gjøre sammenligningen mer konkret.
Et automatisert stablesystem er en programmerbar enhet som mottar paneler eller ark fra en matetransportør og plasserer dem i en pen haug, pall eller magasin. Det kan være en portalramme med vakuumløftere, en ensøylet robot med griper, eller en løfteplattform som samarbeider med en transportør. Den røde tråden er at sekvensen styres av en PLS eller industrikontroller, ikke av en operatør. Systemet bruker sensorer for å oppdage materialet, en posisjoneringsmekanisme for å flytte det, og en kontroller for å koordinere bevegelsen med oppstrømslinjen. Disse systemene brukes overalt hvor flate produkter må stables raskt uten å skade overflaten.
Driftssekvensen følger det samme logiske mønsteret på nesten alle maskiner. En sensor ved innmatingen registrerer forkanten og bredden på arket. Kontrolleren beregner deretter målposisjonen basert på det forhåndsinnstilte stabelmønsteret. Vakuum- eller gripesystemet løfter arket, og den bevegelige aksen fører det til slipppunktet. Mønsteret opprettholdes ved å justere avsetningspunktet for hver syklus. Til slutt kontrolleres stabelhøydemålet etter et forhåndsinnstilt antall stykker.
Timingen er kritisk. Hvis kontrolleren venter for lenge mellom syklusene, stopper oppstrømslinjen. Hvis den beveger seg for fort, kan arket svaie og lande offset. Det er grunnen til at stivheten til rammen, grepsområdet og akselerasjonsprofilen betyr like mye som maksimal hastighet.
Ulike linjehastigheter, panelstørrelser og gulvoppsett fører til forskjellige konfigurasjoner. Det riktige valget handler ikke om merkepreferanse, men om hvilken kinematisk layout som gir den korteste syklusen med akseptable kostnader. Tabellen nedenfor sammenligner de vanligste typene som finnes i papp- og papirbehandlingslinjer.
| Systemtype | Hovedaksebevegelse | Typisk applikasjon | Syklustidsområde |
|---|---|---|---|
| Panelstabler av portaltype | Overhead X- og Z-akser | Brede paneler, møbelplater | 12-18 s per syklus |
| Ensøylet robotpalletiser | Roterende arm med griper | Kompakte rom og varierte mønstre | 15-25 s per syklus |
| Løfte- og stableplattform | Vertikalløft pluss transportør | Dekorative papirstabler, impregneringslinjer | 20-35 s per syklus |
| Transportbåndbasert stabler | Horisontal overføring med pålebeholder | Lette ark og gjennomgående linjer | 25-45s per syklus |
 3-tonns kapasitetsstableplattform for dekorative papirlinjer Denne stableren i plattformstil presenteres som et praktisk valg for dekorative papirlinjer, og tilbyr en 3-tonns løftekapasitet som støtter enklere integrasjon med eksisterende PLS-kontrollerte produksjonssystemer. Se produkt →
Ved sammenligning av typer er den nominelle hastigheten bare et utgangspunkt. Den virkelige syklustiden avhenger av arkvekt, greppålitelighet og hvor raskt PLS-en kan kommunisere med oppstrøms tørketrommel eller kutter. En stabler i plattformstil blir ofte førstevalget for dekorativt papir fordi den er enklere å integrere. Hvis produktutvalget senere beveger seg mot større brett, kan et portalsystem bli et bedre langsiktig alternativ.
Når du kjenner bevegelsesmønsteret, er neste trinn å sammenligne tall i stedet for katalogbilder. Tre beregninger har den sterkeste effekten på produktiviteten: syklustid per ark, stabelkvalitet i full høyde og hvor mye operatøroppmerksomhet som kreves. Diagrammet nedenfor viser typisk indeksert ytelse når en automatisert stabler av portaltype erstatter manuell stabling på en kontinuerlig linje.
De indekserte verdiene er basert på reelle produksjonsobservasjoner. Manuell stabling er satt til 100 som en felles grunnlinje. Automatisert stabling når vanligvis 140 eller mer for behandlingshastighet. Stabelkvaliteten forbedres fordi hver syklus bruker samme koordinater og trykk. Selv på arbeidseffektivitet kan den automatiserte linjen kjøre med én operatør i stedet for flere. Dette betyr ikke at hver maskin vil levere disse tallene, men de viser hva slags gap et godt integrert system kan skape.
Et enkelt øyeblikksbilde av ytelse er nyttig, men trenden over et skifte betyr mer. Manuell stabling har en tendens til å avta etter den tredje timen, spesielt med høye stykkevekter. Et automatisert system opprettholder en nesten flat utgangskurve. Linjediagrammet nedenfor sammenligner antall ark stablet per time ved slutten av hver time i et typisk åtte-timers skift.
Linjediagrammet illustrerer et kjent mønster. Den automatiserte linjen holder seg mellom 44 og 47 sykluser i timen gjennom hele skiftet. Den manuelle linjen starter ved 38 sykluser, men synker under 30 etter den fjerde timen. Tretthet, forfriskningspauser og press for å holde tritt bidrar til kurven. For en to-skifts operasjon når det akkumulerte gapet omtrent 80 ark per linje. Dette er grunnen til at gjennomstrømningskrav basert på korte forsøk ofte overdriver manuell ytelse.
Den neste sammenligningen fokuserer på gjennomsnittlig syklustid per stabel. En kortere syklus gir linjen en bredere margin når tørketrommelen øker. Søylediagrammet nedenfor sammenligner manuell stabling, en løfteplattform, en palleteringsmaskin med én kolonne og en portalstabler under lignende arkdimensjoner.
De vertikale søylene viser syklustiden i sekunder per stabel. Manuell håndtering tar omtrent 45 sekunder fordi operatøren må justere, skifte og stoppe mellom arkene. En løfteplattform reduserer dette til ca. 28 sekunder ved å assistere den vertikale bevegelsen. Enkeltsøylede palleteringsmaskiner forbedrer verdien til 22 sekunder, mens portalsystemer når 18 sekunder under gunstige forhold. Avveiningen er at raskere maskiner vanligvis har et større fotavtrykk og høyere investering. Å velge riktig system avhenger av hvor mange sekunder det virkelig er verdt å spare i produksjonskostnadene.
Det beste stablesystemet er ikke alltid det raskeste. Hvis linjen går med moderat hastighet og fabrikken har begrenset gulvplass, kan en kompakt løfteplattform levere nødvendig ytelse med lavere installasjonsrisiko. Hvis produktutvalget inkluderer store brett og komplekse stabelmønstre, gir en portalstabler mer fleksibilitet. Radardiagrammet nedenfor sammenligner to vanlige alternativer på tvers av fem utvalgskriterier: integreringsinnsats, nyttelastkapasitet, fleksibilitet, plasseffektivitet og kostnad. En høyere poengsum betyr at alternativet er enklere eller sterkere i den dimensjonen.
Radardiagrammet avslører hvorfor det ikke finnes noen universell vinner. Løfteplattformen scorer svært høyt på integrering og kostnad, noe som gjør den til et trygt valg for eksisterende impregneringslinjer. Gantry-stableren vinner på nyttelastkapasitet og fleksibilitet, noe som betyr noe når panelstørrelser endres ofte. Plasseffektiviteten er nær fordi begge formatene krever en utmatingssone. I praksis bør avgjørelsen starte med utvalget av arkstørrelser og tilgjengelig takhøyde. Etter at disse begrensningene er klare, avgjør poengsummen vanligvis argumentet raskt.
Et automatisert stablesystem kan planlegges som en del av en ny linje eller ettermonteres på en eksisterende. Den enkleste ruten er å velge utstyr som matcher transportørhøyden og styresignalene til din nåværende linje. Enheter som en løfte- og stableplattform passer godt etter utmating av en tørketrommel eller kutterseksjon, fordi de erstatter den manuelle pallposisjonen med et kontrollert vertikalt slag. For å flytte den ferdige stabelen vekk, kan en transportørplattform kobles til linjekontrolleren. Når sekvensen administreres av en PLS, blir stableren en annen akse i produksjonsprosessen i stedet for en uavhengig maskin. Med mindre manuell intervensjon oppnår hele linjen en mer konsistent rytme.
Oppstrømsutstyr påvirker stabelkvaliteten mer enn de fleste kjøpere forventer. Hvis traktoren eller fôringsenheten skaper selv en liten hastighetsvariasjon, vil stabelkantene ikke holde seg i flukt. Utformingen av innmatingstransportøren, skjærelengden og gripeområdet må alle diskuteres med utstyrsleverandøren. Du kan se en detaljert diskusjon om hvordan trekkeenheter påvirker den generelle effektiviteten i vår traktoreffektivitetsanalyse . Den samme logikken gjelder for transportørplattform som bærer den ferdige stabelen bort. Et godt tilpasset sett med komponenter er det som skiller en rask linje fra en jevn linje.
Et automatisert stablesystem er en logisk investering når manuell håndtering begrenser kapasiteten til en produksjonslinje. Start med å måle gjeldende syklustid, stabelkvalitet og operatørkostnad. Sammenlign deretter typene og ytelsesdataene som dekkes i denne veiledningen. Utstyret bør velges for å passe til de reelle paneldimensjonene, tilgjengelig gulvplass og kontrollarkitekturen til linjen din. Når disse punktene er på linje, betaler automatisering seg selv gjennom høyere gjennomstrømning, bedre stabeljustering og lavere arbeidspress.
Kontakt oss
Anbefalte produkter
La oss komme inn
Røre
Yitong Environmental Technology (Nantong) Co., Ltd er en produsent som spesialiserer seg på impregneringsutstyr.
Kontakt oss
Phone: +86-19555016088
Email: [email protected]
Add:Sør for Haiyan Road, vest for Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, Kina