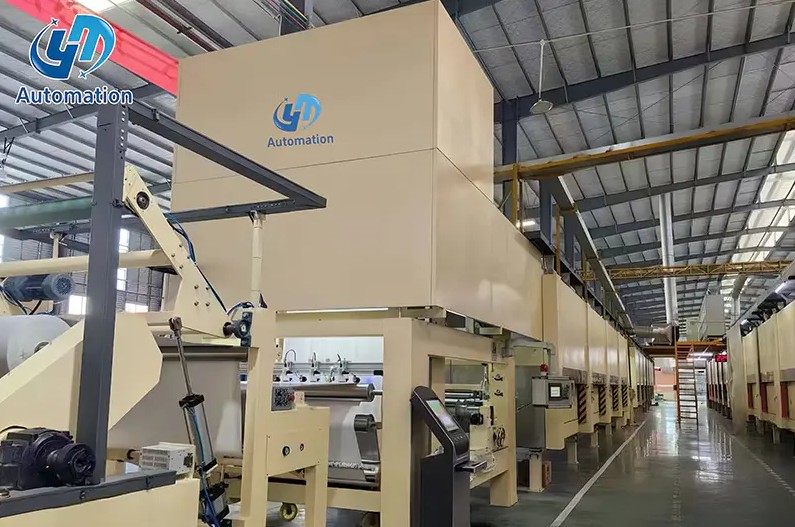
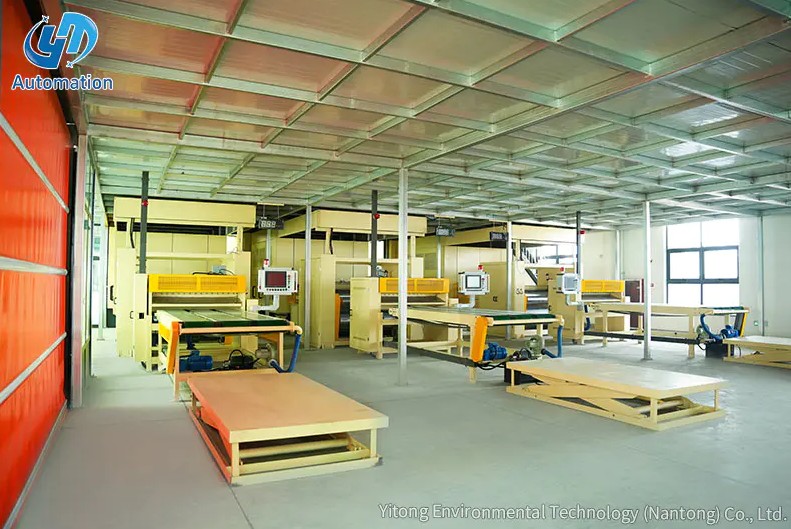
På slutten av mange impregnerte dekorative papirlinjer skjuler det seg et problem i vanlig syn. Avrulleren mater rent, impregneringsstasjonen påfører harpiks jevnt, og tørkedelen holder en stabil temperaturkurve. Deretter fullfører synkronkutteren sin syklus og ferdige ark kommer til stablepunktet raskere enn et manuelt team kan håndtere. Linjehastigheten som er trykt på maskinens navneskilt er ikke lenger den reelle produksjonshastigheten. Stablestasjonen har blitt flaskehalsen, og hvert minutt tapt er det kapasitet som linjen aldri kan gjenopprette. For fabrikker som behandler industriell dekorativt basispapir, er beslutningen om å automatisere denne stasjonen en beslutning om reell produksjon, ikke om bekvemmelighet.
En automatisert stablestasjon mottar kuttede ark fra kutteren eller den siste transportørseksjonen, justerer hvert ark mot faste referansekanter, og plasserer hvert ark på en løfteplattform som senkes automatisk etter hvert som stabelen vokser. Hele syklusen gjentas uten kontinuerlig operatørhandling, og derfor forstås stasjonen best som en mekanisk erstatning for den tregeste manuelle jobben i linjen. En godt designet stasjon utfører fem trinn i en fast rekkefølge:
Stasjoner av denne typen brukes på linjer som produserer harpiksimpregnert dekorpapir, hvor den herdede overflaten ikke må skrapes eller friksjonsmerkes under håndtering. Den mekaniske utformingen skal forhindre glidende kontakt mellom arkene, og det er grunnen til at innretting og overføringstoleranser betyr like mye som hastighet.
Total linjeutgang bestemmes av det tregeste delte trinnet, og i de fleste dekorative papirplanter er dette trinnet stabling. En synkronkutter kan produsere 25 til 35 ark per minutt ved normal linjehastighet. Et to-personers manuell stablingsteam, selv med regelmessig rotasjon, tåler sjelden mer enn 9 til 10 ark per minutt over et helt skift. Utgangsgapet mellom kutteren og stableren er vanligvis større enn gapet mellom et hvilket som helst annet par påfølgende maskiner.
Stolpediagrammet sammenligner typisk stablingsgjennomstrømning for tre driftsmoduser. Manuell stabling topper seg med ni ark per minutt når to erfarne arbeidere roterer regelmessig. Et halvautomatisk arrangement med assistert løft når rundt 18 ark per minutt. En helautomatisert stasjon tåler 30 ark per minutt uten pauser for tretthet eller skiftrotasjon. Over åtte timer tilsvarer dette gapet mer enn 10 000 ark per skift på en linje som holder kutteren fullmatet. Stablestasjonen må derfor dimensjoneres etter kutterens vurdering, ikke til hva to par hender kan tåle.
Påliteligheten til en automatisert stablestasjon avhenger av fem mekaniske og kontrollsystemer som fungerer innenfor en kort syklustid. Hver komponent har en spesifikk toleranse som avgjør om stasjonen kan følge kutteren time etter time uten fastkjøring eller kantskader.
| Komponent | Funksjon | Hva skal verifiseres |
|---|---|---|
| Mottakende transportør | Bærer hvert ark fra kutteren til justeringsområdet med en kontrollert hastighet | Hastighetsområdet samsvarer med kuttereffekten og båndmaterialet riper ikke arket |
| Sideinnrettingsanordning | Skyver hvert ark mot referansestoppene for å skape en konsistent kant | Plasseringstoleranse innen 1 mm og en syklustid under 1,5 sekunder |
| Løfte- og overføringsmekanisme | Flytter det justerte arket over på stabelen uten å gli | Jevn vertikal bevegelse og ingen dra som vil markere harpiksoverflaten |
| Stableplattform | Støtter den voksende stabelen og senkes automatisk | Maksimal stabelhøyde og vekt samsvarer med buntstørrelsen og gaffeltrucktilgang |
| PLC kontrollsystem | Koordinerer sekvensen, teller ark og kommuniserer med linjen | Kompatibilitet med eksisterende linjesignaler og enkel reseptbytte |
Når du vurderer en leverandør, be om posisjoneringstoleransen, syklustiden per slag og maksimal stabelvekt skriftlig. Disse tre tallene avgjør om stasjonen kan holde tritt med kutteren din over en hel produksjonsmåned. Yitong bygger løfte- og stableplattform som en frittstående enhet, slik at den kan erstatte et manuelt stablepunkt uten å endre resten av linjen.
 Stableplattform for impregnert dekorativt papir med 3-tonns løftekapasitet Denne frittstående løfte- og stableenheten håndterer opptil 3 tonn, noe som gjør den til en praktisk oppgradering for manuelle stablepunkter. Den kobles sammen med eksisterende linjer og støtter kuttertempo mens den tar hensyn til toleranse, syklustid og stabelvektkriterier. Se produkt →
Riktig valg avhenger av skiftstruktur, platevolum og hvor mye variasjon gulvet tåler. Et anlegg som kjører korte tilpassede bestillinger kan rettferdiggjøre manuell stabling lenger enn et anlegg som kjører tre skift med standardformater. Sammenligningen nedenfor er et praktisk utgangspunkt.
| Kriterium | Manuell | Halvautomatisk | Automatisert stasjon |
|---|---|---|---|
| Operatører per skift | 3 | 2 | 1 |
| Vedvarende gjennomstrømning | 8 til 10 ark per minutt | 15 til 20 ark per minutt | 25 til 35 ark per minutt |
| Stabelkonsistens | Avhenger av operatøren | Moderat | Høy og repeterbar |
| Skaderisiko | Stiger med tretthet | Moderat | Lavt og stabilt |
| Innledende investering | Ingen | Lav til middels | Høyere |
| Passer best for | Korte løpeturer og lav effekt | Linjer med middels volum | Kontinuerlig høyvolumsproduksjon |
Linjediagrammet viser hvordan skaderaten for ark utvikler seg i løpet av et åtte timers skift. Den oransje linjen representerer manuell stabling, starter under én prosent og klatrer forbi seks prosent etter hvert som trettheten hoper seg opp. Den blå linjen representerer en automatisert stasjon som holder en konsistent rate under en halv prosent fra første time til siste. Den stigende trenden i manuell drift kommer fra langsommere reaksjoner og repeterende bevegelser nær slutten av skiftet. For produsenter som graderer ferdige ark, påvirker denne forskjellen direkte produksjon av førsteklasses. Skadekurven betyr ofte mer økonomisk enn linjehastigheten på merkeskiltet.
Radarkartet sammenligner manuell og automatisert stabling over seks driftsdimensjoner. Automatisert stabling scorer høyere i hastighet, konsistens, operatørsikkerhet og gulvplasseffektivitet, fordi stasjonen bruker et kompakt fotavtrykk og trenger ingen midlertidig lagring rundt arbeidsområdet. Manuell stabling forblir sterkere i fleksibilitet, siden en person kan tilpasse seg uregelmessige arkstørrelser uten programendring. Enkel integrering er den eneste dimensjonen der manuell betjening virker enklere, fordi den ikke trenger noe kontrollgrensesnitt med kutteren. Den generelle formen forklarer hvorfor de fleste nye dekorative papirlinjer spesifiserer en automatisert stasjon selv når det første tilbudet er høyere. Den virkelige avveiningen er omstillingsdisiplin og kontrollplanlegging, ikke mekanisk evne.
Tilpass stasjonen til ditt reelle arkstørrelsesområde og stabelsyklus, ikke bare til den nominelle linjehastigheten. En stasjon dimensjonert for en maksimal arklengde på 2800 mm vil fungere dårlig hvis det mest hyppige formatet er 1400 mm og oppskriften endres annenhver time. Sjekklisten nedenfor dekker punktene som forårsaker mest problemer etter installasjonen.
Det vertikale søylediagrammet sammenligner antall operatører som kreves per skift for tre arrangementer. En manuell stasjon opptar vanligvis tre personer, to ved stabelen og en vekslende ved innmatingen. En halvautomatisk stasjon trenger to operatører som overvåker og assisterer under formatendringer. En automatisert stasjon kjører med én operatør, og i mange anlegg fører denne personen også tilsyn med kutteren og utslippsområdet. På tre skift er forskjellen mellom manuell og automatisert bemanning seks personer per dag. Der det er vanskelig å finne dyktige linjearbeidere, avgjør ofte dette bemanningsgapet investeringen.
De fleste problemer med automatiserte stablestasjoner dukker opp etter installasjon, ikke under salgsdiskusjonen. Følgende feil dukker opp gjentatte ganger på dekorative papirlinjer og kan unngås med en strammere spesifikasjon.
Et annet hyppig problem er å kjøpe en stasjon med feil referansekant for eksisterende gulvplan. Bekreft operatørsiden, utløpssiden og vedlikeholdsklareringen før den endelige tegningen godkjennes.
En automatisert stablestasjon er en av de raskest betalende investeringene i en dekorativ papirlinje fordi den fjerner den vanligste flaskehalsen uten å endre oppstrøms kjemi eller tørkeprofil. For fabrikker som vurderer alternativene sine, er det ofte lavere risiko å starte med en stableplattform og deretter utvide til en komplett linje. Yitong sin fabrikkkapasitet dekker både den frittstående stasjonen og den fulle impregneringslinjen, med en kumulativ rekord på mer enn 1000 prosjektsaker. En stasjon som matcher kutteren, arkformatområdet og skiftstrukturen vil beskytte linjeutgangen som oppstrømsmaskiner allerede har betalt for.
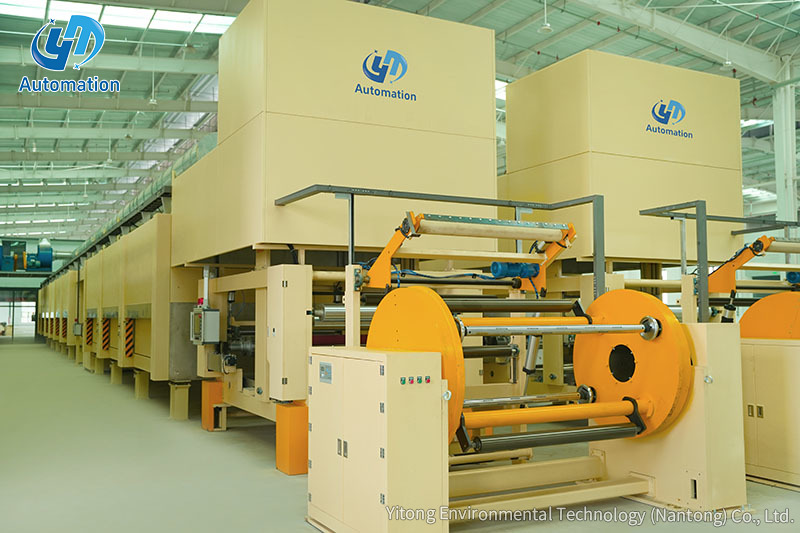 Ett-trinns impregneringslinje for melaminpapirproduksjon Denne horisontale impregnerings- og tørkelinjen dekker avvikling gjennom heisstabling og gir energibesparelser via en permanentmagnetmotor og varmegjenvinning. Den passer høytrykks melaminplater, spesielt bunnlagspapir, med jevnt belegg. Se produkt →
Kontakt oss
Anbefalte produkter
La oss komme inn
Røre
Yitong Environmental Technology (Nantong) Co., Ltd er en produsent som spesialiserer seg på impregneringsutstyr.
Kontakt oss
Phone: +86-19555016088
Email: [email protected]
Add:Sør for Haiyan Road, vest for Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, Kina